서론
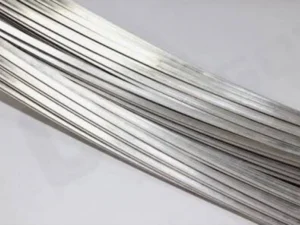
경화성 스프링강 평선은 높은 강도와 내피로성이 요구되는 자동차용 스프링, 산업용 스프링 부품, 기계 부속품 및 정밀 조립품에 광범위하게 사용됩니다.
SAE1095, SAE9254, 60Si2Mn, 50CrV4, SUP10 등 소재는 열처리 후 우수한 기계적 성능을 발휘하지만, 이 고강도 소재는 평선 제조 과정에서 더 높은 가공 난이도를 유발합니다.
압연 중 두께, 폭, 모서리 상태, 표면 품질에 미세한 편차만 발생해도 최종 스프링의 성능에 직접적인 영향을 미칩니다.
따라서 품질 관리는 최종 검사 단계에 그치는 것이 아니라 전체 압연 공정에 통합된 필수 요소입니다.
현대식 스프링강 평선 생산 라인은 다음 기술을 복합적으로 활용합니다.
- 정밀 압연 기술
- 온라인 측정 시스템
- 공정 실시간 모니터링
- 자동 파라미터 보정 기능
- 최종 제품 품질 검사
선진적인 품질 관리 시스템을 통해 제조사는 안정적인 치수 정밀도 확보, 소재 손실 감소, 균일한 제품 성능 구현이 가능합니다.
스카이 블루어 환경기술 유한회사(CRM)는 고성능 스프링강 평선 생산용 측정 및 제어 시스템이 통합된 정밀 압연 솔루션을 제공합니다.
스프링강 평선에서 품질 관리가 필수적인 이유
스프링 부품은 지속적인 반복 하중 환경에서 작동하기 때문에 미세한 결함도 장기 사용 중 파손의 원점이 될 수 있습니다.
주요 품질 평가 항목과 최종 제품에 미치는 영향은 다음과 같습니다.
| 품질 평가 항목 | 최종 제품에 미치는 영향 |
|---|---|
| 두께 정밀도 | 스프링 탄성력 및 조립 적합성 결정 |
| 폭 정밀도 | 제품 간 성능 균일성 확보 |
| 표면 품질 | 피로 수명에 직접적인 영향 |
| 모서리 상태 | 균열 발생 원인 차단 |
| 직진도 | 후속 가공 공정 효율 향상 |
고강도 스프링강 소재의 경우 단 한 번의 목표 치수 달성보다 연속 생산 전 과정에서 안정적인 품질을 유지하는 것이 더 중요합니다.
압연 공정 치수 정밀도 관리
치수 정밀도는 평선 생산의 핵심 관리 요소입니다.
압연 중 관리해야 하는 항목은 다음과 같습니다.
- 두께
- 폭
- 단면 형상
- 직진도
일반적인 정밀도 요구 기준
| 파라미터 | 요구 규격 |
|---|---|
| 두께 공차 | ±0.005–0.02 mm |
| 폭 공차 | ±0.01–0.05 mm |
| 직진도 | ≤3/1000 mm |
| 표면 조도 | Ra 0.4–0.8 μm |
상기 기준을 만족하기 위해 정밀 압연 시스템은 다음 설계를 적용합니다.
- 고강성 압연 본체 구조
- 고정밀 롤 간극 조절 장치
- 안정적인 서보 구동 시스템
- 단계별 최적화 변형 스케줄
온라인 레이저 측정 시스템
기존 수동 샘플 검사는 생산 완료 후 일부 제품만 확인할 수 있어 정밀 스프링강 평선 생산에 적합하지 않습니다.
온라인 레이저 측정 시스템은 생산 진행 중 실시간 연속 측정을 지원하며 다음 데이터를 검출합니다.
- 선재 두께
- 선재 폭
- 단면 치수
- 제품 치수 편차
주요 장점
- 실시간 품질 모니터링 압연 과정에서 치수 변화를 즉시 감지해 작업자가 신속하게 대응할 수 있습니다.
- 폐루프 공정 자동 제어 측정 데이터를 제어 시스템과 연동해 아래 항목을 자동 보정합니다.
- 롤 간극
- 압연 압력
- 생산 운전 파라미터
- 소재 손실 최소화 편차를 초기에 감지함으로써 아래 손실을 줄입니다.
- 불량 소재 폐기량
- 생산 라인 정지 시간
- 수동 조절 소요 시간

표면 품질 관리
스프링강은 피로 균열이 표면 결함에서 기점으로 발생하므로 표면 관리가 매우 중요합니다.
자주 발생하는 표면 불량과 원인
| 불량 유형 | 발생 원인 |
|---|---|
| 긁힌 자국 | 롤 표면 상태 불량 |
| 모서리 균열 | 단계별 변형량 과다 |
| 불균일한 표면 | 압연 압력 불안정 |
| 산화 자국 | 소재 표면 전처리 및 취급 불량 |
표면 품질 개선을 위해 관리해야 하는 요소
- 롤 표면 청결 및 내마모 상태 유지
- 안정적인 윤활 시스템 운영
- 최적화된 압연 속도 제어
- 원선 소재 표면 청결 관리
공구 설계가 최적화된 정밀 압연 장비는 고사양 스프링 제품에 적합한 매끈한 평선 표면을 구현합니다.
모서리 품질 및 단면 형상 관리
평선의 모서리 상태는 스프링의 내구 성능에 직접적인 영향을 미칩니다.
모서리 품질이 불량할 경우 발생하는 문제
- 응력 집중 현상
- 미세 균열 발생
- 피로 수명 단축
4롤 터크스 헤드 압연 시스템은 다방향에서 균일하게 변형을 통제할 수 있어 초정밀 사각 단면 평선 생산에 주로 활용되며 다음 장점을 제공합니다.
- 좌우 대칭성이 우수한 모서리 형성
- 균일한 사각 단면 형상 확보
- 높은 단면 치수 정밀도
스프링강 평선 전 공정 품질 관리 절차
완전한 품질 관리 체계는 각 생산 단계별 검사 프로세스를 포함합니다.
| 생산 단계 | 품질 관리 방안 |
|---|---|
| 원자재 입고 검사 | 소재 그레이드 및 표면 상태 확인 |
| 권출 공정 | 선재 공급 장력 안정성 모니터링 |
| 교정 공정 | 선재 직진도 및 정렬 상태 제어 |
| 압연 공정 | 온라인 레이저 치수 측정 실시 |
| 표면 검사 | 표면 결함 및 마감 품질 확인 |
| 최종 권취 | 완성 코일 형상 및 품질 검증 |
전 공정 통합 관리 방식을 통해 모든 생산 단계에서 최종 제품의 신뢰도를 보장합니다.
CRM 정밀 압연 품질 관리 통합 솔루션
스카이 블루어 환경기술 유한회사(CRM)는 스프링강 평선 제조업체 전용 맞춤형 정밀 압연 시스템을 개발합니다.
| 장비/시스템 | 주요 기능 |
|---|---|
| 정밀 압연 밀 | 선재 정밀 성형 가공 |
| 4롤 터크스 헤드 시스템 | 단면 형상 정밀 제어 |
| 압연 카세트 | 안정적인 롤 간극 조절 |
| 레이저 측정 시스템 | 실시간 온라인 검사 |
| 폐루프 자동 제어 시스템 | 공정 파라미터 자동 최적화 |
정밀 기계 설계와 지능형 제어 기술을 결합한 CRM 솔루션은 제조사의 생산 안정성을 높이고 일관된 평선 품질을 구현합니다.
자주 묻는 질문(FAQ)
- 스프링강 평선 생산에서 품질 관리가 중요한 이유는 무엇인가요? 미세한 치수 오차나 표면 결함이 스프링의 피로 수명을 단축하고 최종 성능에 악영향을 미치기 때문입니다.
- 평선 압연 중 관리해야 하는 핵심 파라미터는 무엇인가요? 두께, 폭, 직진도, 표면 품질, 모서리 상태가 주 관리 항목입니다.
- 레이저 측정 시스템이 압연 품질을 개선하는 방식은 무엇인가요? 실시간으로 치수 변화를 모니터링하고 공정 편차를 빠르게 보정해 안정적인 생산 정밀도를 유지합니다.
- 정밀 압연으로 구현 가능한 공차 범위는 어느 정도인가요? 적용 소재와 장비 구성에 따라 두께 공차 ±0.005–0.02 mm 수준까지 구현할 수 있습니다.
- 단면 형상 정밀도를 높이는 장비는 무엇인가요? 4롤 터크스 헤드 압연 시스템이 초정밀 사각 및 평선 단면 생산에 표준으로 사용됩니다.
- CRM은 온라인 검사 시스템을 제공하나요? 네. CRM은 맞춤형 평선 생산 라인에 레이저 측정 장치와 폐루프 제어 시스템을 통합 제공합니다.
결론
품질 관리는 신뢰성 있는 스프링강 평선 생산의 기초입니다.
경화성 스프링강 소재의 경우 압연 전 과정에서 치수, 표면 품질, 단면 정밀도를 통제해야 장수명 및 안정적인 스프링 성능을 확보할 수 있습니다.
온라인 측정 및 자동 제어 기능이 탑재된 현대식 정밀 압연 시스템은 제조사에 높은 생산 효율, 낮은 불량률, 균일한 제품 품질을 제공합니다.
CRM은 맞춤형 정밀 압연 솔루션을 통해 전 세계 고객이 자동차, 산업 기계, 정밀 장비용 고품질 스프링강 평선을 생산할 수 있도록 지원합니다.