서론: 정밀 압연은 의료용 와이어 품질을 결정하는 핵심 공정
의료용 평각 와이어 및 이형 와이어의 전체 제조 공정에서 진공 용해는 주로 소재의 순도를 결정하며, 정밀 냉간 압연은 완성 와이어의 최종 치수 정밀도, 평탄도, 표면 품질 및 기계적 특성의 안정성에 직접적인 영향을 미칩니다.
일반적인 산업용 압연 공정은 주로 일반 금속 와이어의 생산 요구사항을 충족하도록 설계되어 있기 때문에 일부 고정밀 의료기기에서 요구되는 엄격한 품질 기준을 그대로 충족하기는 어렵습니다.
의료용 평각 와이어는 매우 엄격한 두께 및 폭 공차, 우수한 직진도, 뚜렷한 압연 자국이 없는 고품질 표면, 제어된 내부 미세조직 및 안정적인 기계적 특성이 요구될 수 있습니다. 이러한 핵심 품질 지표를 달성하려면 전문적인 의료용 정밀 압연 기술과 소재 및 제품 요구사항에 맞게 설계된 전용 압연 설비가 필요합니다.
본 글은 의료용 와이어 제조 테마 클러스터의 핵심 공정 페이지로서 의료용 평각 와이어의 압연 원리, 공정 파라미터 설정, 핵심 설비 구조, 품질 관리 포인트 및 일반적인 압연 결함의 해결 방법을 자세히 설명합니다.
또한 Sky Bluer 정밀 압연 시스템의 기술적 특징을 소개하며, 필러 페이지인 Medical Wire Manufacturing Guide: From Melting to Precision Flat Wire Production에서 소개하는 의료용 와이어 전체 제조 솔루션과의 연계성도 설명합니다.
의료용 정밀 압연과 일반 산업용 압연의 차이
의료용 와이어 정밀 압연과 일반 금속 와이어 압연은 설비 정밀도, 변형 공정 및 품질 관리 측면에서 중요한 차이가 있습니다.
치수 공차
일반 산업용 압연: 제품과 공정에 따라 일반적으로 약 ±0.02~±0.05 mm 수준입니다.
의료용 정밀 압연: 특정 제품 사양과 적절한 설비 구성에서는 최대 ±0.002 mm 수준의 치수 공차를 목표로 설계할 수 있습니다. 특수 초정밀 제품의 경우 ±0.001 mm 수준을 목표로 하는 정밀 압연 솔루션도 개발할 수 있습니다.
평탄도 및 직진도
일반 산업용 와이어: 실제 적용 분야에 따라 비교적 넓은 직진도 범위가 허용될 수 있습니다.
의료용 정밀 와이어: 일부 고정밀 제품에서는 ≤0.3 mm/m 수준의 직진도가 요구될 수 있습니다.
표면 품질
일반 산업용 와이어: 제품 용도에 따라 경미한 압연 흔적이 허용될 수 있습니다.
의료용 와이어: 최종 적용 분야에 따라 매우 매끄럽고 안정적인 표면 품질이 요구될 수 있으며, 스크래치, 버(Burr), 오염 및 유해한 산화 등의 결함을 최소화해야 합니다.
변형 공정
일반 압연: 생산 효율을 높이기 위해 비교적 큰 단일 패스 변형량을 사용할 수 있습니다.
의료용 정밀 압연: 일반적으로 다단계 소변형 압연 방식을 적용하여 가공경화를 제어하고 균열 위험을 낮추며 안정적인 성형을 실현합니다.
제어 시스템
일반 압연: 수동 조정 또는 비교적 고정된 공정 파라미터를 사용할 수 있습니다.
의료용 정밀 압연: 온라인 치수 측정, 서보 폐루프 자동 조정 및 온도 보상 등의 지능형 제어 기술을 통합할 수 있습니다.
의료용 평각 와이어 정밀 압연의 핵심 공정
의료용 평각 와이어는 표준화된 다단계 정밀 냉간 압연 공정을 통해 생산할 수 있습니다.
점진적으로 단면을 감소시키는 방식으로 소재의 변형 상태를 보다 정밀하게 제어하고 와이어의 기하학적 치수와 기계적 특성의 안정성을 향상시킬 수 있습니다.
압연 공정 흐름:
적합한 원형 와이어 소재 사전 검사
→ 장력 보정
→ 1차 미세 변형 압연
→ 중간 치수 및 평탄도 검사
→ 다단계 점진 압연
→ 최종 정밀 사이징
→ 압연 후 응력 제거
→ 표면 품질 검사
→ 완제품 와이어 권취
소재 사전 검사 및 장력 안정화
정밀 압연에 들어가기 전에 원형 와이어 소재의 직경, 진원도 및 표면 결함을 철저하게 검사해야 합니다.
압연 생산라인에는 일정한 공급 속도와 장력을 유지하기 위한 정장력 서보 제어 시스템을 구성할 수 있습니다.
정밀한 장력 제어는 다음과 같은 문제를 줄이는 데 도움이 됩니다.
- 에지 웨이브
- 불균일한 두께
- 치수 변동
- 와이어 주행 불안정
- 후속 권취 불균일
다단계 미세 변형 점진 압연
이 공정은 의료용 와이어 정밀 압연의 핵심 단계 중 하나입니다.
Sky Bluer는 소재 특성, 입선 치수, 완제품 치수 및 최종 기계적 특성 요구사항을 기준으로 압연 패스를 맞춤 설계하고 전체 변형량을 여러 압연 패스에 합리적으로 분배합니다.
각 패스의 변형량을 적절한 범위 내에서 제어하여 단일 패스에서 과도한 압하로 인해 발생할 수 있는 균열, 과도한 가공경화 및 내부 미세조직의 불안정성을 줄일 수 있습니다.
티타늄 합금이나 Nitinol과 같이 가공 난도가 높은 의료용 합금의 경우 압연 패스 수를 늘리고 각 패스의 변형량을 낮춤으로써 보다 안정적인 성형을 실현할 수 있습니다.
실시간 치수 측정 및 폐루프 자동 보정
연속 압연 과정에서는 설비 온도 변화, 장력 변동 및 롤의 미세한 마모로 인해 작은 치수 편차가 발생할 수 있습니다.
정밀 압연기에는 고정밀 레이저 치수 측정 모듈을 구성하여 생산 중 와이어 치수를 실시간으로 모니터링할 수 있습니다.
측정 데이터는 제어 시스템으로 즉시 피드백되며, 실제 치수 편차에 따라 관련 공정 파라미터를 조정하여 미세한 오차를 동적으로 보정할 수 있습니다.
이러한 폐루프 제어 방식을 통해 전체 코일에 걸쳐 보다 높은 치수 일관성을 확보할 수 있습니다.
압연 후 정밀 사이징 및 응력 제거
냉간 압연이 완료된 후 평각 와이어 내부에는 소성 변형으로 인한 일정 수준의 잔류응력이 존재할 수 있습니다.
최종 정밀 사이징과 적절한 저온 응력 제거 공정을 결합하면 완제품 와이어의 기하학적 안정성과 직진도를 더욱 개선할 수 있습니다.
특정 제품 사양에서는 소재, 치수 및 최종 적용 요구사항에 따라 최대 ≤0.3 mm/m 수준의 직진도를 목표로 생산라인을 설계할 수 있습니다.
의료용 정밀 압연기의 핵심 구조와 장점
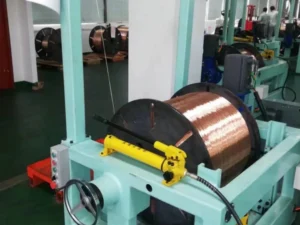
Sky Bluer가 개발하는 Precision Rolling Mill(정밀 압연기) 및 **Micro Precision Rolling Mill(마이크로 정밀 압연기)**은 의료용 와이어와 기타 고정밀 특수 와이어의 실제 특성에 따라 맞춤형으로 구성할 수 있습니다.
고강성 일체형 프레임
고강성 기계 프레임은 압연 과정에서 발생하는 설비 진동 및 기계적 미세 변형을 줄이는 데 중요한 역할을 합니다.
매우 엄격한 치수 공차를 제어하거나 장시간 연속 생산을 수행할 경우 설비 구조의 안정성이 특히 중요합니다.
생산라인을 ±0.002 mm 수준의 치수 공차를 목표로 설계하는 경우 고강성 프레임뿐만 아니라 베어링 정밀도, 롤 정밀도, 온도 제어 및 온라인 치수 측정 시스템 등을 종합적으로 고려해야 합니다.
자세한 공차 제어 방법은 How to Achieve ±0.002 mm Tolerance in Medical Rectangular Wire Manufacturing을 참조하십시오.
텅스텐 카바이드 정밀 롤
구체적인 제품 및 소재 요구사항에 따라 높은 경도와 내마모성을 갖춘 텅스텐 카바이드 정밀 롤을 적용할 수 있습니다.
주요 장점은 다음과 같습니다.
- 높은 내마모성
- 우수한 치수 안정성
- 고품질 롤 표면
- 적절한 사용 조건에서 긴 수명
- 장시간 연속 생산 시 높은 공정 일관성
고품질로 가공된 롤 표면은 완제품 와이어의 압연 자국과 기타 표면 결함을 줄이는 데에도 도움이 됩니다.

전자동 온도 보상 시스템
설비가 장시간 연속으로 가동되면 롤, 베어링, 프레임 및 기타 구성 요소에서 온도 변화가 발생할 수 있습니다.
이러한 열 변화는 롤 갭에 미세한 변화를 발생시켜 완제품 와이어의 치수에 영향을 줄 수 있습니다.
자동 온도 보상 시스템은 관련 온도 변화를 실시간으로 모니터링하고 실제 조건에 따라 공정 파라미터를 보정하여 열 변형으로 인한 치수 드리프트를 줄일 수 있습니다.
서보 폐루프 제어
고정밀 서보 시스템은 롤 위치 및 롤 갭을 정밀하게 조정할 수 있습니다.
온라인 치수 측정 시스템과 함께 사용하면 실제 측정 데이터를 기준으로 생산 중 자동 보정을 수행하여 완제품 와이어의 치수 일관성을 향상시킬 수 있습니다.
이 기술은 특히 소형 의료용 와이어 및 가공 난도가 높은 특수 합금의 정밀 압연에 중요합니다.
주요 의료용 합금 와이어의 공정 파라미터 설정
316LVM / 304V 스테인리스강 평각 와이어
대표적인 공정 구성은 다음과 같습니다.
- 6~8 패스 정밀 압연
- 각 패스별 압하량 제어
- 실제 소재 상태에 따라 패스당 약 8%~12%의 변형량
- 특정 제품 사양에서는 최종 ±0.002 mm 수준의 치수 공차를 목표로 설계 가능
Grade 2 / Grade 5 티타늄 합금 평각 와이어
대표적인 공정은 다음과 같습니다.
- 8~10 패스 정밀 압연
- 제어된 속도에서 안정적인 압연
- 소재 상태에 따라 패스당 약 6%~10%의 변형량
- 가공 온도 및 산화 상태의 엄격한 제어
- 필요한 경우 중간 열처리 적용
Nitinol 니켈-티타늄 형상기억합금 와이어
가공 과정에는 다음과 같은 조건이 필요할 수 있습니다.
- 10~12 패스 미세 정밀 압연
- 제어된 미세 변형
- 낮은 패스당 압하량
- 정밀하게 설계된 중간 열처리
구체적인 공정은 최종 Nitinol 제품에 요구되는 형상기억 또는 초탄성 등의 기능적 특성에 따라 설계해야 합니다.
MP35N / Co-Cr 코발트-크롬 합금 와이어
이러한 소재는 높은 강도와 경도를 가지고 있기 때문에 일반적으로 다음과 같은 공정이 필요할 수 있습니다.
- 다단계 점진 정밀 압연
- 고강성 정밀 압연기
- 정밀한 압연 하중 및 롤 갭 제어
- 최적화된 변형 패스
- 필요한 경우 중간 처리
일반적인 압연 결함 및 전문적인 해결 방법
와이어 에지 웨이브 및 불균일한 두께
가능한 원인:
- 불안정한 장력
- 불균일한 롤 갭
- 롤 평행도 편차
- 부적절한 변형량 분배
해결 방법: 정장력 제어 시스템을 보정하고 롤 평행도를 점검하며 압연 패스를 최적화합니다. 필요한 경우 실시간 폐루프 조정 시스템을 적용합니다.
표면 스크래치 및 압연 자국
가능한 원인:
- 롤 마모
- 표면의 이물질 또는 미세 입자
- 불충분한 롤 표면 조도
- 가이드 시스템 오염
해결 방법: 롤을 정기적으로 유지보수 및 정밀 연마하고 생산 환경을 청결하게 유지하며, 실제 요구사항에 따라 온라인 표면 세정 장치를 구성합니다.
와이어 균열 및 에지 버
가능한 원인:
- 과도한 단일 패스 압하량
- 과도한 가공경화
- 소재의 연성 부족
- 부적절한 압연 패스 설계
해결 방법: 압연 패스 수를 늘리고 각 패스의 변형량을 낮추며, 소재 특성에 따라 중간 어닐링 또는 응력 제거 공정을 적용합니다.
의료용 평각 와이어 정밀 압연 FAQ
Q1: 의료용 와이어는 왜 적은 패스에서 큰 압하량을 적용하지 않고 다단계 미세 변형 압연을 사용합니까?
A: 단일 패스의 변형량이 지나치게 크면 가공경화와 잔류응력이 크게 증가하고 표면 결함이나 균열이 발생할 위험도 높아집니다. 전체 변형량을 여러 압연 패스에 합리적으로 분배하면 가공 상태를 더욱 정밀하게 제어하고 제품의 치수 안정성과 기계적 특성의 일관성을 향상시킬 수 있습니다.
Q2: 압연기는 장시간 대량 생산 시 어떻게 안정적인 치수 공차를 유지합니까?
A: 시스템은 실시간 레이저 치수 측정, 서보 폐루프 제어 및 온도 보상 기술을 결합할 수 있습니다. 측정 데이터를 이용하여 미세한 공정 편차를 실시간으로 보정함으로써 전체 코일 및 서로 다른 생산 배치 간의 치수 일관성을 향상시킬 수 있습니다.
Q3: 의료용 정밀 압연기로 가공할 수 있는 최소 와이어 두께는 얼마입니까?
A: 특수 초박형 와이어 응용 분야의 경우 약 0.01 mm 두께를 목표로 하는 마이크로 정밀 압연 시스템을 개발할 수 있습니다. 실제 가공 범위는 소재, 폭, 입선 두께, 폭/두께 비율, 생산 속도 및 공차 요구사항에 따라 달라집니다.
Q4: 하나의 정밀 압연 설비로 여러 종류의 의료용 합금을 생산할 수 있습니까?
A: 가능합니다. 적절하게 구성된 정밀 압연 플랫폼은 스테인리스강, 티타늄 합금, Nitinol 니켈-티타늄 합금 및 코발트-크롬 합금에 대해 서로 다른 공정 파라미터를 설정할 수 있습니다. 다만 롤, 압하 패스, 생산 속도 및 열처리 조건은 각 소재의 특성에 맞게 조정해야 합니다.
Q5: 의료용 평각 와이어는 압연 후 어느 정도의 직진도를 달성할 수 있습니까?
A: 특정 치수 및 생산라인 구성에서는 최대 ≤0.3 mm/m 수준의 직진도를 목표로 설계할 수 있습니다. 실제 달성 가능한 수치는 제품 사양, 소재 특성 및 측정 방법에 따라 확인해야 합니다.
권장 정밀 압연 설비
주요 권장 설비는 다음과 같습니다.
- Sky Bluer 초정밀 다단 압연기
- Micro Precision Rolling Mill 마이크로 정밀 압연기
- 평각 와이어 정밀 압연 및 플래트닝 머신
- 서보 정장력 제어 시스템
- 레이저 온라인 치수 측정 시스템
- 정밀 사이징 및 교정 시스템
- 정밀 권취 시스템
이러한 설비는 의료용 와이어 및 기타 고정밀 특수 와이어의 생산을 위해 맞춤 설계할 수 있으며, 고강성 기계 구조, 지능형 폐루프 제어 및 다양한 의료용 합금에 적합한 압연 파라미터를 통합할 수 있습니다.
전체 시스템은 소재 준비, 열처리, 정밀 압연, 온라인 치수 측정에서 완제품 정밀 권취에 이르기까지 상·하류 공정과 통합하여 완전한 생산라인으로 구성할 수 있습니다.
**Sky Bluer Environmental Technology Co., Ltd.**는 고객의 와이어 소재, 입선 직경, 완제품 폭과 두께, 치수 공차 및 생산능력 요구사항에 따라 맞춤형 의료용 정밀 평각 와이어 압연 솔루션을 개발합니다.
와이어 소재, 입선 직경, 완제품 폭과 두께 및 요구 공차를 보내주시면 당사 엔지니어링 팀이 전용 정밀 압연 공정 파라미터, 설비 구성 및 견적을 제안해 드립니다.